---
translationKey: microchannel-cold-plate-manufacturing
lang: zh
slug: microchannel-cold-plate-manufacturing

title: 微通道冷板如何加工：结构尺寸与可制造性
description: 从通道宽度、深宽比、翅片厚度、分流结构、加工路线、去毛刺、清洗、封合和验证等方面，系统说明微通道冷板的设计与可制造性。

publishDate: 2026-07-30
updateDate: 2026-07-30
draft: false
featured: false

category: process-knowledge

industries:
  - liquid-cooling

tags:
  - 微通道冷板
  - 液冷板加工
  - CNC微铣削
  - 扩散接合
  - 液冷系统
  - 可制造性

author: 仲德精密工程团队
reviewedBy: 仲德精密工程团队

directAnswer: 微通道冷板不是把流道尽量做小就能获得更好性能。通道宽度、深度、深宽比、翅片厚度、底面厚度和分流结构，必须与流量、压降、材料、加工方法、清洁度、封合方式和检测能力一起确定。样件常从CNC微铣削开始；规则平行翅片可评估刨削或专用成形；大量二维细流路可评估蚀刻或薄板成形；多层复杂流路则需要评估薄板积层与扩散接合。最终目标不是做出最细的通道，而是建立可加工、可清洗、可封合、可检测并能稳定量产的结构。

relatedPages:
  - /zh/ai-server-liquid-cooling-parts-machining/
  - /zh/precision-machining/
  - /zh/quality/manufacturing-process/
  - /zh/quality/inspection-equipment/

relatedArticles:
  - ai-server-cold-plate-manufacturing-processes
  - aluminum-vs-copper-liquid-cold-plates

faq:
  - question: 微通道越小，液冷板散热一定越好吗？
    answer: 不一定。缩小水力直径可能提高局部换热能力，但也会增加压降、泵负载、加工误差、毛刺和堵塞风险。需要在热性能、压降和制造稳定性之间取得平衡。
  - question: CNC可以加工微通道冷板吗？
    answer: 可以，特别适合样件和需要频繁修改的结构。但通道宽度、深宽比、刀具刚性、排屑、毛刺和加工节拍都必须经过试切验证。
  - question: 微通道冷板一定要采用铜吗？
    answer: 不一定。铜更有利于局部热扩散，但铝也可以制造微通道冷板。材料应结合热流密度、重量、成本、冷却液兼容性和接合工艺综合选择。
  - question: 气密测试合格是否代表微通道没有问题？
    answer: 不能。气密测试只能验证是否存在可检测泄漏，不能证明通道没有局部堵塞、支路流量均匀或压降符合系统要求，还需要流量与压降验证。
  - question: 微通道冷板询价需要哪些资料？
    answer: 建议提供热负载、接触面积、流量、允许压降、冷却液、二维图纸、三维模型、通道尺寸、材料、封合方式、工作压力、泄漏率、清洁度、预计批量和验证标准。
---

## 直接结论

微通道冷板的工程目标不是“把通道做到最小”，而是在可接受的压降、泵负载、制造风险和成本下，让更多有效换热面积稳定工作。

<section class="article-card-grid article-card-grid--4">
  <article class="article-card article-card--blue">
    <span class="article-card__index">01</span>
    <h3>通道越小</h3>
    <p>局部换热可能增强，但压降、堵塞和加工风险会同时上升。</p>
  </article>
  <article class="article-card article-card--blue">
    <span class="article-card__index">02</span>
    <h3>深宽比越大</h3>
    <p>刀具刚性、排屑、尺寸一致性和表面质量越难控制。</p>
  </article>
  <article class="article-card article-card--orange">
    <span class="article-card__index">03</span>
    <h3>分流不均</h3>
    <p>即使每条通道都加工合格，部分支路仍可能得不到有效流量。</p>
  </article>
  <article class="article-card article-card--orange">
    <span class="article-card__index">04</span>
    <h3>加工完成</h3>
    <p>不代表去毛刺、清洗、封合和验证已经完成。</p>
  </article>
</section>

制造路线应沿着一条清晰的工程链展开：热负载与流体条件 → 结构尺寸 → 加工路线 → 清洁与封合 → 流量、压降、气密和量产稳定性验证。

---

## 1. 什么才算微通道冷板

微通道冷板是在热源区域布置大量窄小流道或微细翅片，通过增加有效换热面积、缩短热传导路径，提高高热流密度区域的冷却能力。它与普通蛇形流道的区别不只是尺寸更小，而是通道数量、分流结构、压降、清洁度和制造公差对性能的影响显著放大。

减小水力直径通常有利于提高局部换热系数，但也会提高流动阻力。设计时必须同时确认：热源分布、系统流量与泵压、各支路流量均匀性、通道可加工性、清洗与封合能力，以及尺寸变化对压降和温差的影响。

<aside class="article-callout article-callout--info">
  <strong>公开产品数据不是通用加工极限</strong>
  <p>公开资料中可以看到约0.1 mm级间距、约0.2–0.4 mm微细翅片等产品案例，但这些数字与材料、设备、结构、工艺和验证条件绑定，不能直接作为所有项目的默认设计值。</p>
</aside>

因此，“微通道”不应由单一尺寸定义，更适合用热性能、流体边界和制造难度共同判断。

---

## 2. 六个决定可制造性的结构尺寸

<section class="article-card-grid article-card-grid--3">
  <article class="article-card">
    <span class="article-card__kicker">CHANNEL WIDTH</span>
    <h3>通道宽度</h3>
    <p>决定刀具直径、最小圆角、毛刺比例、过滤要求和堵塞敏感度。</p>
  </article>
  <article class="article-card">
    <span class="article-card__kicker">CHANNEL DEPTH</span>
    <h3>通道深度</h3>
    <p>影响换热面积、流通截面、刀具伸出量、排屑和侧壁精度。</p>
  </article>
  <article class="article-card">
    <span class="article-card__kicker">ASPECT RATIO</span>
    <h3>深宽比</h3>
    <p>越高越容易出现刀具偏摆、侧壁锥度、积屑和断刀。</p>
  </article>
  <article class="article-card">
    <span class="article-card__kicker">FIN THICKNESS</span>
    <h3>翅片厚度</h3>
    <p>过薄会增加加工损伤、封合变形和压差变形风险。</p>
  </article>
  <article class="article-card">
    <span class="article-card__kicker">BASE THICKNESS</span>
    <h3>底面厚度</h3>
    <p>过厚增加热阻，过薄则影响平面度、刚性、耐压和装夹稳定性。</p>
  </article>
  <article class="article-card">
    <span class="article-card__kicker">SEALING LAND</span>
    <h3>封合边界</h3>
    <p>外缘、接口、焊接区或密封槽必须保留足够材料宽度。</p>
  </article>
</section>

这六个尺寸彼此关联。例如通道变窄后，若仍要求相同流量，流速和压降可能上升；为了降低压降增加通道数量，又会压缩翅片厚度和封合边界。最终图纸应确认的不只是名义尺寸，还包括圆角、壁厚、公差、表面状态和加工基准。

| 设计变化 | 可能收益             | 主要制造风险                       |
| -------- | -------------------- | ---------------------------------- |
| 通道更窄 | 增加单位面积换热界面 | 刀具受限、毛刺比例增大、堵塞敏感   |
| 通道更深 | 增加流通与换热面积   | 排屑困难、侧壁精度下降、深宽比上升 |
| 翅片更薄 | 提高单位面积翅片数量 | 翅片变形、破损、接合热变形         |
| 底面更薄 | 缩短热传导路径       | 平面度、耐压和装夹变形风险         |
| 支路更多 | 扩大覆盖区域         | 分流不均、检测和清洗难度上升       |

---

## 3. 微通道有哪些制造路线

<section class="article-split-media article-split-media--image-right">
  <div class="article-split-media__content">
    <p>微通道并不只有一种加工方法。应根据流道是否规则、是否包含盲槽、通道数量、材料、样件数量以及量产规模选择工艺路线。</p>
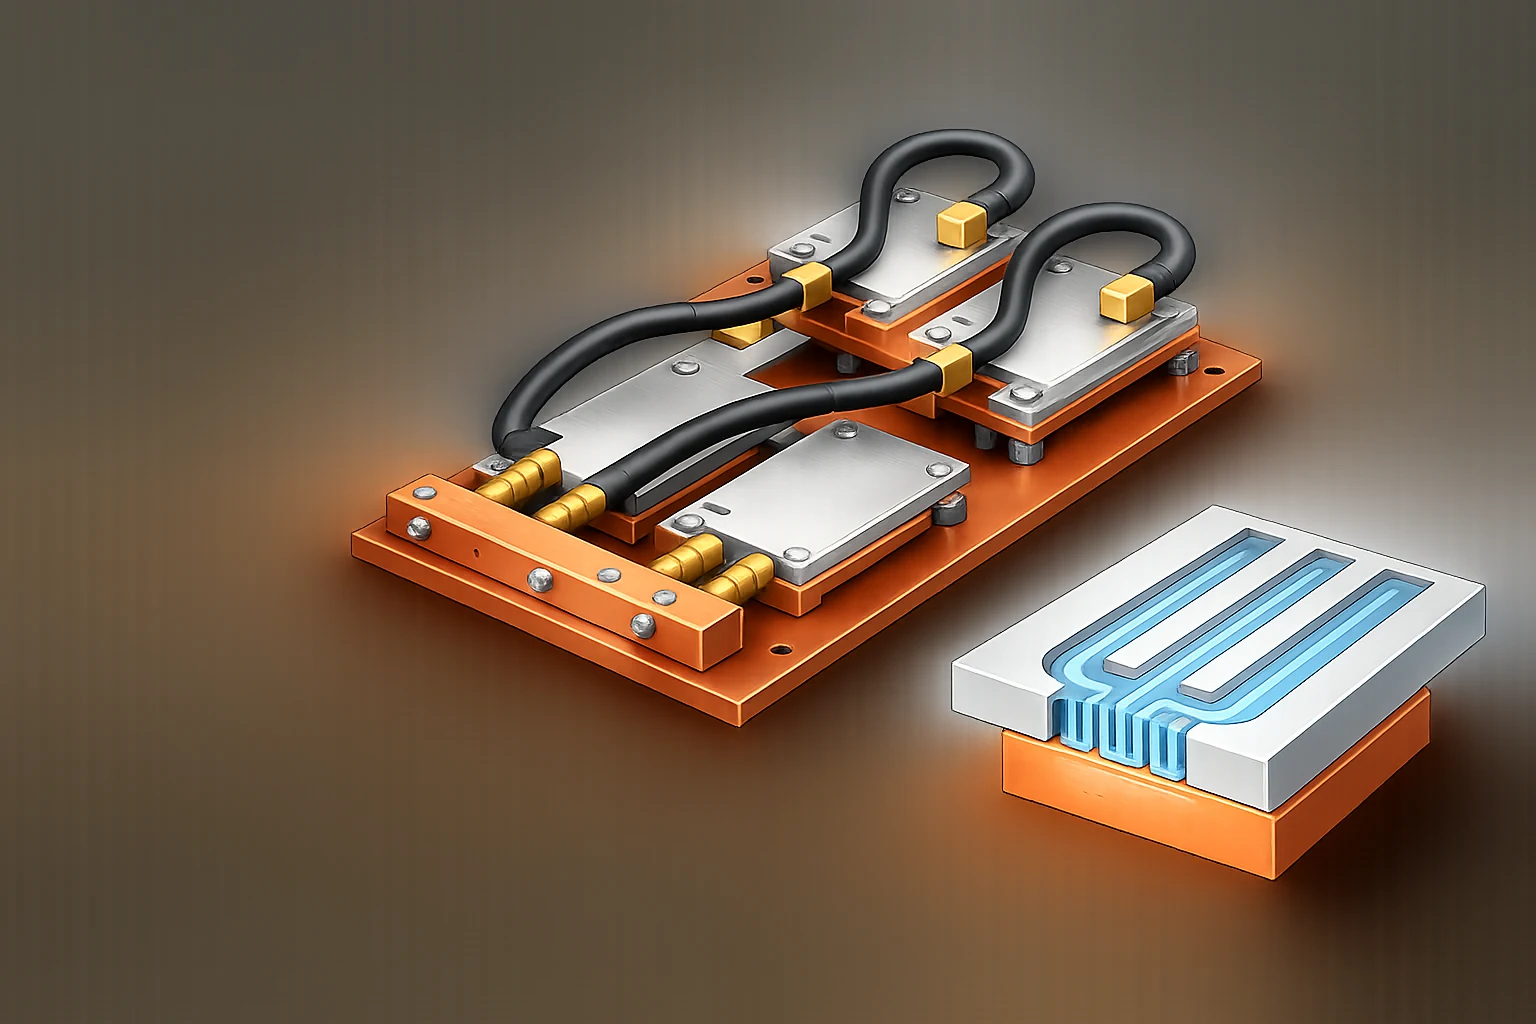
    <p>图中的模块化液冷组件展示了多冷板连接方式；右侧剖视结构说明，换热能力取决于流道组织、热源接触位置和冷却液分配，而不是单纯把通道做得更窄。</p>
  </div>
  <figure class="article-split-media__figure">
    <img src="/images/articles/microchannel-cold-plate-manufacturing/modular-liquid-cooling-microchannel.webp" alt="模块化液冷组件与微通道冷板结构示意" loading="lazy" decoding="async" />
  </figure>
</section>

微通道不是只有CNC一种加工方法。应根据结构是否规则、是否为盲槽、通道数量、材料、样件数量和量产规模选择路线。

<section class="article-card-grid article-card-grid--4">
  <article class="article-card article-card--process">
    <span class="article-card__index">A</span>
    <h3>CNC微铣削</h3>
    <p>适合样件、盲槽、局部复杂结构和需要频繁修改的设计。</p>
  </article>
  <article class="article-card article-card--process">
    <span class="article-card__index">B</span>
    <h3>刨削 / Skiving</h3>
    <p>适合规则平行微细翅片，效率较高，但结构自由度有限。</p>
  </article>
  <article class="article-card article-card--process">
    <span class="article-card__index">C</span>
    <h3>蚀刻 / 薄板成形</h3>
    <p>适合大量二维细流路，再通过积层与接合形成封闭结构。</p>
  </article>
  <article class="article-card article-card--process">
    <span class="article-card__index">D</span>
    <h3>薄板积层 / 扩散接合</h3>
    <p>适合三维、多层、短流路和复杂分配结构，但工艺窗口更严格。</p>
  </article>
</section>

| 制造路线              | 结构自由度 | 样件灵活性 | 量产潜力 | 重点风险                   |
| --------------------- | ---------: | ---------: | -------: | -------------------------- |
| CNC微铣削             |         高 |         高 |       中 | 刀具寿命、毛刺、加工节拍   |
| 刨削 / Skiving        |     低至中 |         中 |       高 | 翅片一致性、结构限制       |
| 光化学蚀刻 / 薄板成形 |         中 |         中 |       高 | 蚀刻偏差、板厚与接合       |
| 线切割等特种加工      |   结构受限 |         中 |   低至中 | 通槽限制、效率、表面状态   |
| 薄板积层与扩散接合    |       很高 |     低至中 |   中至高 | 层间对位、接合完整性、变形 |

藤仓公开的积层型冷板案例采用带有大量短流路图案的金属薄板进行积层与扩散接合，形成三维狭窄流路，并在其特定设计中实现了相对同尺寸传统冷板超过20%的热阻降低。这个案例说明，复杂微通道的性能提升可能来自流路组织方式，而不只是继续把单条翅片做薄。

---

## 4. 入口、出口与分流结构为什么同样重要

微通道区域之前通常需要入口腔、分流区或歧管，之后还需要汇流区。即使每条通道尺寸完全一致，只要入口压力分布不均，靠近入口的支路可能流量过大，远端支路则可能流量不足。

设计时应同步评估：入口与出口位置、分流腔截面、支路长度和阻力、热源分布、滞流区、气泡滞留位置，以及流量与压降检测是否能够反映支路异常。

<aside class="article-callout article-callout--warning">
  <strong>工程警示：局部通道合格，不代表整板流量均匀</strong>
  <p>微通道冷板的性能必须同时看流道尺寸与分配结构。只检测几条通道宽度，无法证明所有支路都获得了有效冷却液。</p>
</aside>

---

## 5. 毛刺、清洁度与堵塞风险

微通道尺寸越小，普通加工中可接受的微小毛刺、切屑和污染物就越可能变成堵塞源。清洁度不能只在最后增加一道清洗，而应从加工方法、刀具状态、去毛刺路径和周转防护开始设计。

<ol class="article-flow">
  <li><span>01</span><strong>试切验证</strong><small>确认刀具、参数、圆角与毛刺形态</small></li>
  <li><span>02</span><strong>流道加工</strong><small>控制刀具寿命、排屑和尺寸漂移</small></li>
  <li><span>03</span><strong>去毛刺</strong><small>避免二次损伤翅片和密封面</small></li>
  <li><span>04</span><strong>清洗干燥</strong><small>清除颗粒、油污和清洗残留</small></li>
  <li><span>05</span><strong>封合防护</strong><small>防止接合前再次污染内部流道</small></li>
  <li><span>06</span><strong>流量验证</strong><small>识别局部堵塞和异常压降</small></li>
</ol>

常见风险包括翅片根部积屑、交叉孔残留、去毛刺工具无法进入、清洗液无法完全排出，以及封合前二次污染。量产项目还应定义颗粒控制方法、清洗介质、干燥方式、周转容器和抽检频率。

---

## 6. 盖板封合、接合与变形控制

微通道加工完成后，仍需通过盖板、钎焊、扩散接合、焊接或其他方式形成封闭流道。封合工艺会把新的热输入、装配公差和变形风险带入产品。

| 封合方式            | 主要优势                   | 重点风险                       |
| ------------------- | -------------------------- | ------------------------------ |
| 机械盖板与密封圈    | 开发灵活、可拆卸           | 槽尺寸、压缩量、盖板刚性       |
| 真空钎焊            | 适合铝制分体和复杂内部结构 | 钎料流动、堵塞、热变形         |
| 扩散接合            | 适合薄板积层和多层流道     | 表面准备、层间对位、接合完整性 |
| 焊接 / 摩擦搅拌接合 | 局部接合能力较强           | 热影响、路径限制、焊后变形     |

封合完成后，通常还需要恢复热接触面、安装基准或接口尺寸。最终精加工顺序必须与接合变形规律一起规划。

---

## 7. 如何验证尺寸、流量、压降与密封

微通道冷板不能只依靠气密测试判定合格。验证体系至少应覆盖四个层级。

<section class="article-card-grid article-card-grid--4">
  <article class="article-card"><h3>几何尺寸</h3><p>通道宽度、深度、翅片厚度、底面厚度、平面度和接口位置。</p></article>
  <article class="article-card"><h3>内部质量</h3><p>毛刺、颗粒、堵塞、接合缺陷和流道连续性。</p></article>
  <article class="article-card"><h3>流体性能</h3><p>总流量、压降、支路分配和不同流量点的变化趋势。</p></article>
  <article class="article-card"><h3>可靠性</h3><p>气密、耐压、温度循环、振动、腐蚀和长期运行条件。</p></article>
</section>

| 验证项目        | 目的                   | 不能替代的项目       |
| --------------- | ---------------------- | -------------------- |
| 尺寸检测        | 确认关键结构符合图纸   | 不能证明无堵塞       |
| 气密测试        | 确认不存在可检测泄漏   | 不能证明流量均匀     |
| 耐压测试        | 确认结构承压能力       | 不能证明热性能       |
| 流量 / 压降测试 | 识别阻力异常和局部堵塞 | 不能单独证明换热能力 |
| 热性能测试      | 验证温升与热阻目标     | 不能代替长期可靠性   |

---

## 8. 从样件到量产，哪些设计必须重新评估

<section class="article-card-grid article-card-grid--3">
  <article class="article-card article-card--stage"><span class="article-card__kicker">PROTOTYPE</span><h3>样件阶段</h3><p>确认热性能、流道可达性、毛刺形态和基本封合方案。</p></article>
  <article class="article-card article-card--stage"><span class="article-card__kicker">ENGINEERING</span><h3>工程验证</h3><p>冻结CTQ、公差、清洗、气密、流量、压降和热性能方法。</p></article>
  <article class="article-card article-card--stage"><span class="article-card__kicker">PRODUCTION</span><h3>量产准备</h3><p>建立刀具更换、工装、过程能力、抽检、追溯和异常反馈机制。</p></article>
</section>

样件能加工出来，并不代表量产路线已经成立。量产时应重新审查刀具寿命、单件节拍、过程能力、清洗稳定性、封合良率和检测成本。批量放大时，也可能需要从CNC样件转向成形、蚀刻或积层接合。

---

## 9. RFQ与DFM评审需要提供什么

| 信息类别   | 需要确认的内容                                   |
| ---------- | ------------------------------------------------ |
| 热设计     | 热负载、热流密度、接触面积、目标温升或热阻       |
| 流体条件   | 冷却液、目标流量、允许压降、入口温度和泵能力     |
| 结构数据   | 二维图纸、三维模型、通道宽深、翅片厚度、底面厚度 |
| 材料与封合 | 材料牌号、状态、盖板、钎焊或扩散接合要求         |
| 可靠性     | 工作压力、耐压、泄漏率、温度循环和腐蚀条件       |
| 项目条件   | 样件数量、预计批量、目标节拍、检测比例和追溯要求 |

如果通道尺寸仍未冻结，应优先进行DFM评审和试切，而不是直接按最终量产公差报价。

## 常见问题

### 微通道越小，液冷板散热一定越好吗？

不一定。缩小水力直径可能提高局部换热能力，但也会增加压降、泵负载、加工误差、毛刺和堵塞风险。需要在热性能、压降和制造稳定性之间取得平衡。

### CNC可以加工微通道冷板吗？

可以，特别适合样件和需要频繁修改的结构。但通道宽度、深宽比、刀具刚性、排屑、毛刺和加工节拍都必须经过试切验证。

### 微通道冷板一定要采用铜吗？

不一定。铜更有利于局部热扩散，但铝也可以制造微通道冷板。材料应结合热流密度、重量、成本、冷却液兼容性和接合工艺综合选择。

### 气密测试合格是否代表微通道没有问题？

不能。气密测试只能验证是否存在可检测泄漏，不能证明通道没有局部堵塞、支路流量均匀或压降符合系统要求，还需要流量与压降验证。

### 微通道冷板询价需要哪些资料？

建议提供热负载、接触面积、流量、允许压降、冷却液、二维图纸、三维模型、通道尺寸、材料、封合方式、工作压力、泄漏率、清洁度、预计批量和验证标准。